La automatización se convierte en un requisito del mercado en la pasteurización
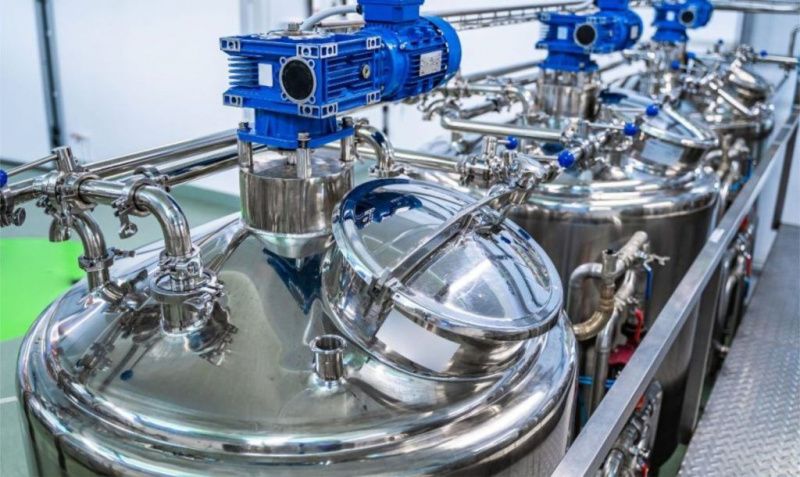
Los fabricantes en Fispal Tecnologia 2026 describieron la automatización como una condición estándar para los procesadores de alimentos y bebidas. La exhibición presentó equipos para un proceso que tradicionalmente se había tratado principalmente como un paso obligatorio de saneamiento. Lucas Aleixo, gerente comercial en Equilati Equipamentos, dijo que el procesamiento automatizado había "dejado de ser una ventaja competitiva y se ha convertido prácticamente en un requisito del mercado".
Equilati exhibió dos tipos de equipos. Su pasteurizador de placas está destinado al procesamiento convencional a temperaturas de hasta 75°C, mientras que su sistema tubular está diseñado para la producción UHT entre 130°C y 140°C. La gama de equipos cubre capacidades desde 250 litros por hora para pequeñas plantas hasta aproximadamente 50,000 litros por hora para grandes operaciones industriales. La empresa también presentó intercambiadores de calor para calentar y enfriar leche, agua, huevos líquidos y helado.
El consumo de vapor fue otro foco para los proveedores de equipos, ya que representa un costo operativo significativo en las plantas de pasteurización. Autitec Industrial está trabajando con Italia's Navatta para proporcionar sistemas para el procesamiento de frutas, incluyendo la extracción de pulpa, la concentración al vacío, la pasteurización y el llenado aséptico. La tecnología puede llenar productos en tambores o bolsas que pesen entre dos y 50 kilogramos, dependiendo de los requisitos de producción del cliente.
"La tecnología busca usar menos vapor, mejorar la eficiencia del proceso y reducir los costos para el cliente", dijo Cristiane Silveira del equipo comercial de Autitec. La empresa también mantiene equipos en stock para entrega inmediata. La maquinaria hecha a medida en el sector puede tardar entre 120 y 180 días en fabricarse.
El control remoto del proceso se ha convertido en otra característica de los sistemas más nuevos. Los operadores pueden rastrear la temperatura, el tiempo de procesamiento y la producción en tiempo real a través de una computadora, un televisor industrial o un teléfono inteligente. Silveira dijo: "Hoy, el cliente puede monitorear en un teléfono móvil cómo está operando la máquina, cuánto ha producido y las temperaturas y tiempos del proceso. Esto mejora el proceso y también facilita la preparación de los informes requeridos para las certificaciones de calidad". Los sistemas también proporcionan registros del proceso y permiten abordar fallas de manera remota.
Rotainox, que se especializa en intercambio de calor y filtración por membrana, desarrolla equipos para procesos específicos de cada cliente. Sus mercados incluyen productos lácteos, bebidas, biotecnología, aceites y productos alcohólicos. Lucas Fernandes, miembro del equipo comercial de la empresa, dijo: "Nuestro equipo se desarrolla para satisfacer las necesidades exactas del cliente, teniendo en cuenta el proceso, las temperaturas y las aplicaciones, evitando adaptaciones posteriores a la línea". Su portafolio incluye ósmosis inversa, concentración por membrana, separación de proteínas de suero, sistemas de limpieza en el lugar, lavadoras de cajas y proyectos de modernización para líneas de producción existentes.
Entre los lanzamientos de Rotainox se encontraba un sistema automatizado para estandarizar el contenido de grasa de la leche. La compañía dijo que el equipo podría proporcionar un retorno de inversión en aproximadamente cinco meses, dependiendo del tamaño de la operación. Equilati ofrece repuestos y asistencia técnica remota, mientras que Rotainox opera monitoreo en línea las 24 horas. Sus técnicos pueden acceder a equipos instalados en cualquier parte del mundo para diagnosticar fallas, actualizar software y realizar ajustes operativos de manera remota. Los proveedores también dijeron que ahora se utiliza equipo de pasteurización para bebidas, jugos de frutas y pulpas, vino, helado, huevos líquidos, aceites vegetales e ingredientes de mayor valor como la proteína de suero. Rotainox dijo que la investigación está examinando cómo preservar el sabor, aroma, textura y propiedades nutricionales durante el procesamiento térmico junto con la seguridad microbiológica y el rendimiento industrial.